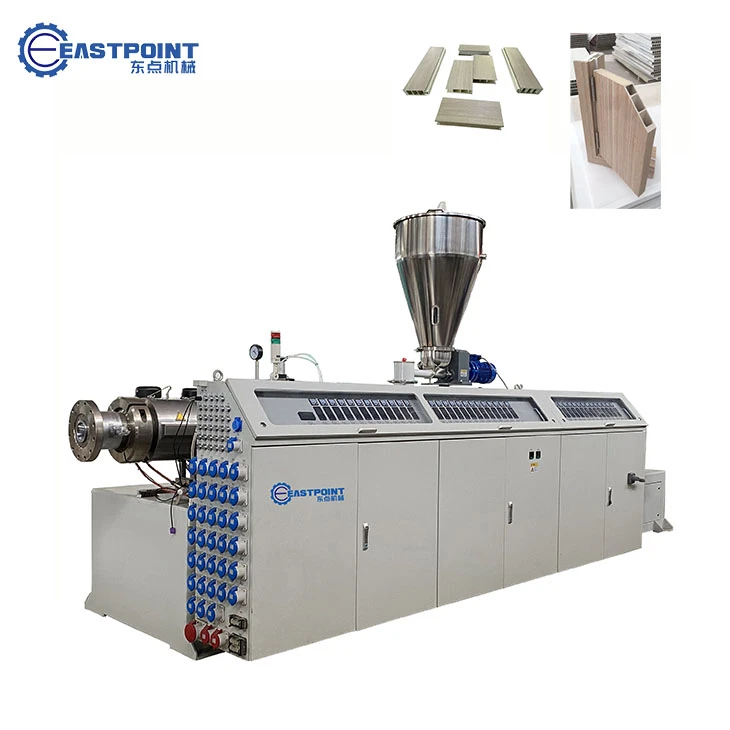
Ако някога сте управлявали линия за екструдиране на пелети, познавате чувството на неудовлетвореност от изтеглянето на идеално смесена партида сурова смола само за да получите пелети, които се раздробяват, преди дори да стигнат до следващата ви стъпка на обработка. Слабите пелети водят до излишък от прах, по-висок процент на отхвърляне, задръствания в машините надолу по веригата и ненужни престои, което ви коства време и пари. Като доставчик на линия за екструдиране на пелети, прекарах години в работа с производители на пластмаси, химикали и хранителни материали, за да отстраня точно този проблем, и днес разбивам научно обоснованите стъпки за повишаване на здравината на пелетите, независимо от предназначението на вашата линия.
За първи път разбрах колко много производители на пелети се борят с несъответствие в силата в началото на моята кариера, когато клиент управляваЛиния за пелетиране на PVCсе обърна с проблем: техните PVC пелети се разбиват по време на опаковането, оставяйки ги с 18% материални отпадъци при всяко изпълнение. След пълен одит на техния процес се оказа, че грешките им са малки, поправими и свързани с почти всяка настройка на екструдиране. Силата на пелетите не е само късмет - тя е продукт на подготовката на материала, калибрирането на машината, параметрите на процеса и дори обработката надолу по веригата. Нека се потопим във всяка част с практически поправки, които можете да приложите веднага.


1. Избор и подготовка на суровини: Основата на здравите пелети
На слаби основи не става здрава къща, същото важи и за пелетите. Суровините, които подавате във вашата линия за екструдиране, са най-големият двигател на крайната здравина на пелетите, така че срязването на ъгли тук винаги ще доведе до проблеми.
Първо, типът смола има повече значение, отколкото повечето оператори осъзнават. Например полиетиленът (PE) има присъщо преплитане на молекулярната верига, което го прави естествено по-здрав от твърдия PVC, но това не означава, че PVC пелетите трябва да са слаби. Ако използвате aPE Пелетизираща линия, изборът на смола с по-висока скорост на потока на стопилката (MFR), която съответства на дизайна на винта на вашата линия, може да подобри свързването между частиците. Твърде ниско MFR и смолата няма да се стопи равномерно; твърде високо и става твърде течно, за да задържи структурата си при рязане. За производителите на цветни мастербачи това е още по-критично: aЛиния за екструдиране на цветна мастербачсмесва пигмент с носеща смола, така че използването на носител с ниско молекулно тегло ще доведе до крехки пелети, докато носител с високо молекулно тегло подобрява якостта на опън.
След това стъпките за подготовка на материала се пренебрегват през цялото време. Ако вашата сурова смола има остатъчна влага – дори само 0,02% за някои пластмаси – водата ще се превърне в пара по време на екструдиране, създавайки малки кухини (микрокухини) вътре в пелетите, които действат като точки на напрежение. Виждал съм, че точно този проблем причинява 25% загуба на якост в полипропиленовите пелети на клиент: тяхната сушилня е била настроена на 120°F, когато препоръчителната температура е 170°F, така че влагата се е задържала. 4-часовият цикъл на сушене е стандартен за повечето смоли, но винаги проверявайте спецификациите на производителя на смолата: някои инженерни пластмаси се нуждаят от 8+ часа.
Също така консистенцията преди смесването е ключова. Ако смесвате добавки (стабилизатори, лубриканти, модификатори на удар) със смолни пелети, недостатъчното смесване означава, че някои области имат твърде много лубрикант (което намалява молекулярната адхезия), а други имат твърде малко. Препоръчвам да използвате високоскоростен интензивен миксер, а не просто варелна бъркалка, за да гарантирате, че всяка частица получава равномерно покритие. За цветен мастербач това не подлежи на обсъждане: неравномерното разпределение на пигмента не само разваля консистенцията на цвета, но също така отслабва пелетите, където пигментните бучки създават празнини между веригите на смолата.
2. Дизайн и работа на екструдера: Оптимизиране на срязване и топлина за свързване
След като вашите суровини са подготвени, начинът, по който ги обработвате в екструдера, влияе пряко на молекулярното заплитане, което прави пелетите здрави. Дизайнът на екструдера е голям фактор тук, но дори и със стандартни линии, малките оперативни настройки правят огромна разлика.
Дизайнът на винта е първата точка. Винтовете се предлагат в различни конфигурации - секции за смесване, съотношения на компресия, зони на подаване - и използването на грешен такъв за вашия материал води до лошо топене и слаби връзки. Например, винт с ниска компресия (съотношение 1,5:1) работи за мек PE, но твърдият PVC се нуждае от винт за компресия 3:1, за да стопи напълно частиците; без това ще имате полуразтопени пелети, които се разпадат. Ако работите с персонализирана линия, надграждането до шнек с шахматно разположени елементи за смесване (вместо единични блокове за месене) увеличава напрежението на срязване, което разтяга и подравнява молекулярните вериги, повишавайки якостта на опън с до 20% в някои случаи. Миналата година работих с потребител по поръчка, който смени свояЛиния за екструдиране на цветна мастербачвинт от стандартен към дизайн с високо срязване и тяхното счупване на пелети спадна от 12% на 2% в рамките на един месец.
Температурното профилиране е друга критична променлива и това е мястото, където много оператори правят грешката да задействат топлината, за да ускорят производството. Твърде много топлина разгражда молекулярните вериги, което ги прави по-къси и по-малко способни да образуват силни връзки. Идеалният температурен профил е постепенен: най-нисък в зоната на захранване (за да се предотврати образуването на мостове от смола), издигащ се през прехода и зоните на смесване и малко по-нисък в главата на матрицата (за да се запази разтопената маса кохезивна преди рязане). За PVC, например, не превишавайте 370°F в зоната на смесване - PVC започва да се разгражда над тази, което води до крехки, обезцветени пелети. За PE, 400-450°F е стандарт, но първо тествайте малка партида: ако вашите пелети имат празнини или пенлива текстура, вие прегрявате.
Също така изходната скорост трябва да съответства на капацитета на вашата линия. Прокарването на твърде много материал през екструдера означава, че разтопената смола няма достатъчно време за престой, за да се стопи правилно, което води до отделни частици, които не се свързват като едно. Винаги казвам на клиентите: ако вашата линия е оценена за 1000 фунта на час, работете с 80-90% от това за максимална здравина. Малката жертва на скоростта си струва да се избегнат 15-20% отпадъци, които идват от претоварване.
3. Калибриране на матрицата и системата за пелетизиране: Невъзпятите герои на формата и плътността
Матрицата и пелетизаторът са мястото, където разтопената смола се превръща в твърди пелети и правилното им елиминира половината от проблемите със здравината, преди пелетите дори да напуснат камерата за рязане. Виждал съм толкова много клиенти да решават проблеми със здравината на пелетите само като настроят своята матрица и фреза, без да докосват суровините или настройките на екструдера.
Първо, размерът и разпределението на отвора. Матрицата е плоча с малки отвори, през които излиза разтопената смола, и диаметърът на всеки отвор влияе пряко върху плътността на пелетите. Твърде малка дупка и смолата трябва да се изцеди през нея, създавайки неравномерно налягане и тънки, слаби пелети; твърде голям и екструдатът е твърде гъвкав, за да запази формата си при нарязване, което води до неправилни пелети, които са по-податливи на счупване. За повечето линии дупките между 2,5 mm и 3,5 mm са стандартни, но коригирайте въз основа на вашия материал: твърдите материали като PVC използват малко по-малки отвори (2,5 mm) за по-плътни пелети, докато мекият PE използва 3 mm отвори. Също така се уверете, че отворите на матрицата са равномерно разпределени: неравномерното разстояние причинява неравномерен поток, което води до някои нишки на екструдат, които са по-тънки и по-слаби от други. Винаги препоръчвам ултразвуково тестване на отворите на матрицата, за да проверите за износване - дори 0,1 mm износване на отвора на матрицата може да намали якостта на пелетите с 10%.
След това има самият пелетизатор, по-специално резачката и охладителната система. Остротата и скоростта на ножа определят колко чист е срезът, а тъпият нож смачква екструдата, вместо да го нарязва, създавайки пелети с назъбени ръбове и фрактури от вътрешно напрежение. Предлагам да проверявате остротата на ножа на всеки 80 часа работа и да сменяте остриетата на максимум 160 часа - дори ако все още изглеждат остри. За скоростта на рязане я съобразете с мощността на екструдера: твърде бързо и пелетите са твърде малки и имат неравномерна плътност; твърде бавно и нишките на екструдата се слепват, създавайки прекалено големи слаби пелети.
Охлаждането е друга важна стъпка веднага след рязането. Ако пелетите се охладят твърде бързо, външният слой се втвърдява бързо, улавяйки вътрешното напрежение вътре в пелетата, което води до напукване по-късно. Ако изстинат твърде бавно, пелетите се слепват и деформират, което ги прави по-лесни за счупване. Повечето линии използват водно охлаждане, така че регулирайте температурата на водата до 60-80°F за пластмаси и се уверете, че охлаждащият резервоар има достатъчно дължина, за да позволи на пелетите да се охладят напълно, преди да бъдат извадени. За линии с висока мощност добавянето на вторична въздушна охлаждаща стъпка след водно охлаждане намалява остатъчното напрежение още повече. Клиент, управляващ aЛиния за пелетиране на PVCимаха 14% степен на счупване на пелетите, докато не коригирахме температурата им на водно охлаждане от 90°F на 70°F; в рамките на две серии този процент спадна до 3%.
4. Обработка и съхранение надолу по веригата: Последният стрес тест
Дори ако имате перфектно направени пелети, лошото боравене в края на линията може да съсипе цялата ви упорита работа. Това е частта, която често се пренебрегва, защото операторите смятат, че силата е само функция на това как се правят пелетите, а не как се преместват и съхраняват.
Първо, конвейерните системи имат значение. Ако използвате шнекови транспортьори за преместване на пелети от пелетизатора към сушилнята или опаковката, триенето от шнековите ленти може да начупи и напука меките пелети, особено пелетите PE или цветни мастърбачи, които имат по-мека матрица. Вместо това използвайте лентови транспортьори с повърхности с ниско триене (като UHMWPE) или пневматично транспортиране при ниско налягане: пелетите с въздушна струя под високо налягане ги карат да се сблъскат и счупят, така че поддържайте налягане под 5 psi. Работих с производител на цветни мастърбачи, който премина от шнекови към лентови транспортьори и тяхното генериране на прах от пелети спадна с 40% - това е всичко от намаляване на стреса при работа.
След това съхранение и опаковане. Начинът, по който опаковате пелетите и ги съхранявате, има голямо влияние върху здравината. Никога не препълвайте торбите: препълнените пелети се притискат една към друга, което води до уплътняване и напукване, особено ако палетът е подреден високо. За свободно съхранение пелетите трябва да се съхраняват на сухо място с контролирана температура: екстремната топлина или студ прави пластмасата крехка, така че избягвайте да съхранявате в близост до докове за зареждане или нагреватели. Също така, избягвайте изпускането на пелети от височина по време на товарене: Виждал съм оператори да изпускат пълен палет с пелети от 2 фута, което води до 10% счупени гравитационни улеи с мека подложка за преместване на пелети до камиони за съхранение или транспорт.
Какво работи за всяка линия: данни и редовна поддръжка
Най-голямата грешка, която виждам, че производителите допускат, е да не проследяват данните за процеса, за да открият навреме проблемите със здравината. Винаги съветвам да регистрирате ключови показатели: MFR на суровината, температурни зони на екструдера, скорост на изхода, налягане на матрицата, температура на охлаждащата вода и острота на ножа. Ако силата на пелетите спадне, изтеглете данните си и потърсете корелации - обикновено това е спад в температурата на охлаждащата вода, или износена матрица, или прекалено изсъхнала смола, която е станала крехка.
Редовната поддръжка също не подлежи на обсъждане. Отворите на матрицата се износват, винтовете образуват празнини, ножовете се затъпяват и охлаждащите линии се запушват с остатъци. Запушената охлаждаща линия намалява водния поток, което води до лошо охлаждане и вътрешно напрежение. Износеният винт намалява срязването, което води до слаби молекулни връзки. Препоръчвам пълен одит на линия на всеки 6 месеца, за да се уловят тези проблеми, преди да причинят проблеми със здравината на пелетите.
Ако управлявате линия за цветен мастербач, PVC или PE, принципите са същите: започнете с добри суровини, оптимизирайте срязването и топлината по време на екструдиране, калибрирайте перфектно матрицата и пелетизатора и боравете внимателно с пелетите надолу по веригата. Всяка настройка, която очертах тук, е тествана на реални линии с реални резултати - от намаляване на отпадъците с 15% до намаляване на счупването на пелети с повече от 80%.
Ако се борите с непостоянна якост на пелетите на вашата линия за екструдиране, нашият екип може да ви помогне да одитирате текущата си настройка, да идентифицирате тесните места и да препоръчате персонализирани решения - независимо дали това е надграждане на дизайн на винт за вашияPE Пелетизираща линия, калибриране на матрица за вашияЛиния за пелетиране на PVC, или настройка на охладителна система за вашияЛиния за екструдиране на цветна мастербач. Свържете се с нашия екип, за да обсъдим нуждите на вашата линия и да получите персонализирано решение.